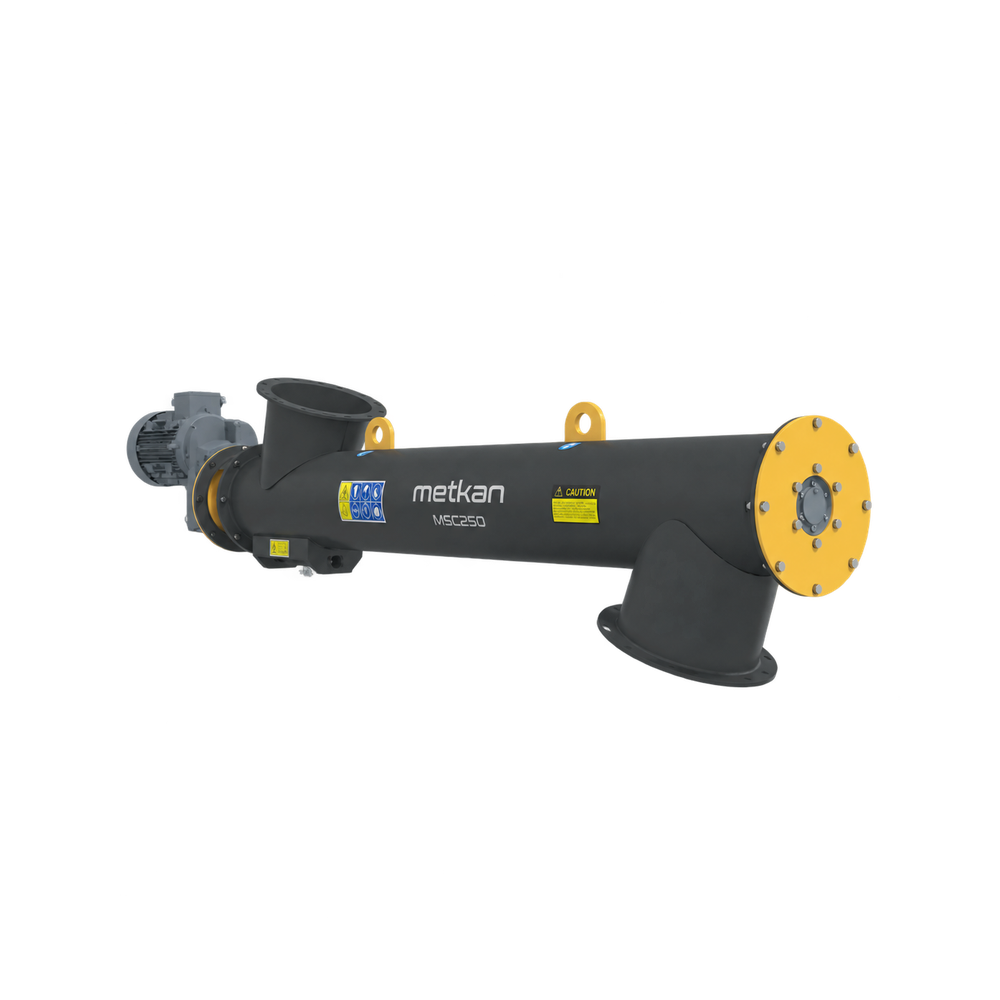
Was verursacht Verstopfungen bei Schneckenförderern?
Produktionskontinuität in Pulver- und Granulatförderanlagen.Der Materialfluss hängt von einem gleichmäßigen Materialfluss ab. Schneckenförderer spielen dabei eine entscheidende Rolle. Transportiert das System das Material mit der vorgegebenen Kapazität, verläuft der Prozess reibungslos. Probleme im Materialfluss treten jedoch auf, wenn sich die Zufuhrrate, die Materialeigenschaften oder die Anlageneinstellungen ändern. Verstopfung der FörderschneckeDies reduziert die Produktionskapazität unmittelbar. Verstopfungen erhöhen die Motorlast, belasten das Getriebe und unterbrechen den Materialfluss. Darüber hinaus führen häufig auftretende Probleme zu ungeplanten Ausfallzeiten. Wenn der Bediener die Anlage ständig anhalten und reinigen muss, entstehen dem Unternehmen erhebliche Zeitverluste.
Die Ursache des Problems liegt nicht immer in der Förderschnecke selbst. Manchmal wird dem Förderbehälter unregelmäßiges Material zugeführt. In manchen Prozessen macht Feuchtigkeit das Material klebrig. Auch eine falsche Drehzahl, unzureichende Motorleistung oder eine ungeeignete Geometrie der Förderschnecke können den Materialfluss stören. Um die richtige Lösung zu finden, ist es daher notwendig, die gesamte Prozesslinie zu analysieren. Bei Metkan betrachten wir Fördersysteme für Pulver und Granulate im Kontext des gesamten Prozesses. Wir bewerten gemeinsam die Materialeigenschaften, die Zielkapazität und die Betriebsbedingungen der Anlagen. So können wir uns nicht nur auf die Folgen der Verstopfung konzentrieren, sondern auch auf die Ursache des Problems.
Inhalt
- Wie funktioniert eine Schneckenförderanlage?
- Was verursacht Verstopfungen bei Schneckenförderern?
- Wie führt Überbeschickung zu Verstopfungen?
- Wie beeinflussen Materialeigenschaften das Fließverhalten?
- Warum sind Feuchtigkeit und Klebrigkeit wichtig?
- Warum sind die Wahl von Spiraldurchmesser und Steigung so entscheidend?
- Welche Probleme können durch niedrige oder hohe Drehzahlen verursacht werden?
- Beeinflusst die Wahl von Motor und Getriebe die Verstopfungsgefahr?
- Warum führen Probleme am Ausgangspunkt zu einer Gegenbewegung?
- Wie beeinflusst die Bunkerkonstruktion die Leistung von Schneckenförderern?
- Wie lässt sich das Verstopfen von Förderschnecken verhindern?
- Welche Punkte sollten bei der Wartung überprüft werden?
- Metkan Schneckenförderlösungen
- Häufig gestellte Fragen
Wie funktioniert eine Schneckenförderanlage?
Schneckenförderer transportieren Material mithilfe ihrer rotierenden Spiralstruktur. Der Motor überträgt die Bewegung auf ein Getriebe, welches die Schneckenwelle mit einer vordefinierten Drehzahl dreht. Spiralschaufeln befördern das Material vom Einlauf zum Auslauf. Dieses System bietet insbesondere beim kontrollierten Transport von Pulver- und Granulatprodukten erhebliche Vorteile. Das geschlossene Gehäuse begrenzt die Staubentwicklung. Darüber hinaus ermöglicht die kompakte Bauweise eine einfache Installation auch in beengten Produktionsbereichen. Unternehmen setzen Schneckenförderer je nach ihren Prozessanforderungen horizontal oder mit spezifischen Neigungen ein.
Der erfolgreiche Betrieb des Systems hängt jedoch von der korrekten Auswahl der Komponenten ab. Schneckendurchmesser, Steigung, Drehzahl und Motorleistung müssen auf die Materialeigenschaften abgestimmt sein. Darüber hinaus darf die Förderleistung die Förderkapazität nicht überschreiten. Weicht einer dieser Parameter ab, erhöht sich die Materialdichte in der Schnecke. In der Folge steigt die Motorlast, und die Fördergeschwindigkeit sinkt. Hält das Problem an, verstopft die Anlage vollständig.
Was verursacht Verstopfungen bei Schneckenförderern?
Verstopfungen von Förderschnecken haben nicht nur eine einzige Ursache. Meist wirken mehrere Prozessprobleme gleichzeitig. Daher lässt sich das Problem nicht dauerhaft durch bloßes Reinigen der verstopften Stelle beheben. Überdosierung ist eine der häufigsten Ursachen. Wenn mehr Produkt als die Förderkapazität der Förderschnecke am Einlauf ankommt, füllt sich das Gehäuse schnell. Die Schneckenflügel können das dichte Material nicht mehr befördern. Infolgedessen versucht der Motor, ein höheres Drehmoment zu erzeugen.
Die Materialstruktur spielt ebenfalls eine wichtige Rolle. Feuchte oder klebrige Pulver haften an der Gehäuseoberfläche. Mit der Zeit wächst diese Schicht und verringert den nutzbaren Querschnitt. Bei Granulaten kann eine unregelmäßige Partikelverteilung das Fließverhalten beeinflussen. Darüber hinaus führen eine falsche Schneckengeometrie, unzureichende Motorleistung und Auslassprobleme zu Verstopfungen. Daher ist es für eine genaue Diagnose notwendig, das gesamte System vom Einlass bis zum Auslass zu überprüfen.
Wie kann Überdosierung eine Schneckenförderanlage verstopfen?
Jede Förderschnecke arbeitet mit einer bestimmten Förderleistung. Diese Leistung wird durch den Schneckendurchmesser, die Drehzahl, die Steigung und die Materialdichte bestimmt. Überschreitet die Fördermenge diese Grenze, gerät das System aus dem Gleichgewicht. Wird beispielsweise in kurzer Zeit eine große Materialmenge aus dem Bunker auf die Förderschnecke befördert, füllt sich der Einlaufbereich schnell. Die Förderschnecke kann das Material nicht mit der gleichen Geschwindigkeit abtransportieren. Dadurch staut sich das Material im Einlaufbereich.
Überlastung erhöht die Reibung und führt zu einer höheren Stromaufnahme des Motors. Die mechanische Belastung des Getriebes steigt, was im schlimmsten Fall zum Motorstillstand führen kann. Ohne Schutzsystem sind die mechanischen Bauteile einer erhöhten Beanspruchung ausgesetzt. Daher ist ein ausgewogenes Verhältnis zwischen Förderleistung und Förderschneckenkapazität erforderlich. Eine kontrollierte Zuführung gewährleistet den reibungslosen Betrieb des Systems. Darüber hinaus kann das Automatisierungssystem die Motorlast überwachen und die Fördergeschwindigkeit entsprechend den Prozessbedingungen anpassen.
Wie beeinflussen die Eigenschaften von Pulver und Granulat die Fließfähigkeit?
Nicht alle Pulver oder Granulate weisen die gleichen Fließeigenschaften auf. Korngröße, Dichte, Feuchtigkeitsgehalt und Oberflächeneigenschaften bestimmen die Materialbewegung im Wendelförderer. Trockene Granulate mit flüssiger Struktur bewegen sich im Allgemeinen gleichmäßiger. Sehr feine Pulver hingegen können sich anders verhalten. Manche feine Produkte verdichten sich und bilden eine dichte Schicht, während andere auflockern und so einen unregelmäßigen Materialtransport erzeugen.
Große Unterschiede in der Korngröße beeinflussen auch den Materialfluss. Feine Partikel füllen die Zwischenräume zwischen größeren Körnern und verändern so die Schüttdichte. Der Schneckenförderermotor ist mit dieser neuen Belastung konfrontiert. Deshalb berücksichtigen wir bei Metkan bei der Anlagenauslegung nicht nur die Förderleistung in t/h, sondern analysieren auch die physikalischen Eigenschaften des Materials. Denn die optimale Auslegung des Schneckenförderers richtet sich nach dem tatsächlichen Fließverhalten des Produkts.
Warum erhöhen Feuchtigkeit und Klebrigkeit das Verstopfungsrisiko?
Feuchtigkeit beeinflusst das Fließverhalten erheblich, insbesondere bei feinen Pulvern. Ein Produkt, das im trockenen Zustand frei fließt, kann bei Feuchtigkeitsaufnahme an Gehäuse und Schneckenschaufeln haften bleiben. Zunächst bildet sich eine dünne Produktschicht. Im weiteren Betrieb des Systems lagert sich neues Material an dieser Schicht ab. Dadurch verringert sich der nutzbare Querschnitt innerhalb der Schnecke allmählich. Infolgedessen muss dieselbe Produktmenge einen immer kleineren Querschnitt passieren.
Klebstoffe beeinträchtigen die Förderwirkung der Wendelflügel. Die Spiralstruktur kann das Produkt um seine eigene Achse drehen, anstatt es vorwärts zu führen. Dies reduziert die Förderleistung. Daher muss der Feuchtigkeitsgehalt des Materials bei der Prozessauslegung berücksichtigt werden. Auch die Lagerbedingungen sind wichtig. Wenn der Bediener verhindert, dass das Produkt vor der Verarbeitung Feuchtigkeit aufnimmt, wird das Verstopfungsrisiko deutlich verringert.
Warum sind die Wahl von Spiraldurchmesser und Steigung so entscheidend?
Der Schneckendurchmesser beeinflusst direkt die Förderleistung. Bei Systemen mit kleinem Durchmesser und hohem Materialdurchsatz steigt die Füllrate rapide an, was die Verstopfungsgefahr erhöht. Die Steigung bezeichnet den Abstand zwischen den Schneckenschaufeln. Dieser Abstand bestimmt die Fördermenge pro Umdrehung. Daher muss die Steigung den Materialeigenschaften und der angestrebten Förderleistung angepasst sein.
Unternehmen sollten nicht versuchen, mit einer kleinen Förderschnecke allein durch höhere Drehzahlen eine hohe Förderleistung zu erzielen. Denn hohe Drehzahlen führen nicht bei jedem Produkt zu den gleichen Ergebnissen. Bei manchen Materialien erhöhen sich Reibung und Verschleiß, und die Produktstruktur kann beschädigt werden. Wir bei Metkan bewerten Schneckendurchmesser und -geometrie im Zusammenhang mit der angestrebten Förderleistung. So stellen wir sicher, dass das System nicht nur die theoretische Förderleistung, sondern auch die realen Betriebsbedingungen erfüllt.
Welche Probleme können durch die Wahl der falschen Spiralgeschwindigkeit entstehen?
Die Drehzahl ist einer der wichtigsten Leistungsparameter von Förderschnecken. Sehr niedrige Drehzahlen reduzieren die Förderleistung. Bei gleichbleibender Fördermenge erhöht sich die Produktmenge im Schneckengehäuse, was mit der Zeit zu Verstopfungen führen kann. Zu hohe Drehzahlen hingegen verursachen andere Probleme. Die Förderschnecke transportiert das Material mehr als nötig. Das Produktverhalten ändert sich, insbesondere bei feinen Pulvern. Zudem werden Lager und andere mechanische Teile stärker belastet.
Die richtige Drehzahl schafft ein Gleichgewicht zwischen Zielkapazität und Materialeigenschaften. Daher sollte der Betrieb nicht allein auf die maximale Motordrehzahl ausgerichtet sein. Frequenzgesteuerte Systeme bieten unter verschiedenen Betriebsbedingungen deutliche Vorteile. Der Bediener oder das Automatisierungssystem regelt die Motordrehzahl entsprechend den Prozessanforderungen. Dadurch kann die Förderschnecke präziser auf schwankende Fördermengen reagieren.
Beeinflusst die Wahl von Motor und Getriebe die Verstopfungsgefahr?
Motor und Getriebe liefern die für die Förderschnecke erforderliche Bewegung und das Drehmoment. Eine falsche Leistungswahl beeinträchtigt die Systemleistung unmittelbar. Unzureichende Motorleistung führt unter hoher Last zu Drehzahlverlusten. Verlangsamt sich die Förderschnecke, sammelt sich Material im Gehäuse an. Dadurch erhöht sich die Last weiter. Das System gerät somit in einen sich selbst korrigierenden Verstopfungszyklus.
Die Wahl eines unnötig großen Motors löst das grundlegende Problem jedoch nicht. Ein übermäßig leistungsstarker Motor kann das System trotz mechanischer Blockierung weiterhin belasten. Dies führt zu hohen Belastungen an Welle, Lagern und Getriebe. Daher müssen Motorleistung, Getriebeübersetzung und Schneckengeometrie gemeinsam berechnet werden. Metkan ermittelt diese Parameter entsprechend der angestrebten Kapazität und den Produktspezifikationen. So schafft das Antriebssystem optimale Betriebsbedingungen für die Prozessanforderungen.
Warum führen Probleme beim Ausstieg zu einer Gegenbewegung?
Eine Förderschnecke transportiert das zugeführte Produkt vom Einlass zum Auslass. Reicht die Kapazität der Anlage am Auslass jedoch nicht aus, staut sich das Produkt in der Förderschnecke. Beispielsweise befördert eine Förderschnecke Produkt in einen Bunker. Ist der Bunker voll, kann das Produkt nicht mehr vom Auslass wegtransportiert werden. Läuft die Förderschnecke trotz dieses Problems weiter, nimmt die Materialmenge im Inneren rapide zu.
Die gleiche Situation tritt ein, wenn das nächste Förderband mit geringer Kapazität arbeitet. Selbst wenn das Problem also im Schneckenförderer zu liegen scheint, kann die eigentliche Ursache im nächsten Abschnitt der Anlage zu finden sein. Füllstandssensoren spielen hierbei eine wichtige Rolle. Das System überwacht den Bunkerfüllstand. Sobald der Produktstand einen kritischen Wert erreicht, stoppt die Automatisierung die Zufuhr. Dadurch wird das Risiko von Rückstau reduziert.
Wie beeinflusst die Bunkerkonstruktion die Leistung von Schneckenförderern?
Das Verhältnis zwischen Bunker und Förderschnecke bestimmt direkt den Materialfluss. Eine ungünstige Bunkergeometrie führt zu ungleichmäßiger Produktzufuhr. Mal erhält die Förderschnecke nur sehr wenig Produkt, mal ist sie übermäßig belastet. Brückenbildung ist ein erhebliches Problem, insbesondere bei pulverförmigen Produkten. Das Material bildet im Bunker eine eigene Struktur und blockiert den Auslass. Nach einer gewissen Zeit bricht diese Struktur plötzlich zusammen. Dann gelangt eine große Produktmenge auf die Förderschnecke. Diese plötzliche Belastung kann die Kapazität der Förderschnecke überschreiten. Der Motorstrom steigt, und das System verstopft.
Daher müssen Bunkerauslauf und Förderschneckenkapazität gemeinsam ausgelegt werden. Gegebenenfalls werden geeignete Fördersysteme eingesetzt. Allerdings führt nicht jede Lösung für jedes Produkt zum gewünschten Ergebnis. Die Materialeigenschaften bilden die Grundlage der Auslegung.
Können verschlissene Spiralschaufeln Durchflussprobleme verursachen?
Die Schneckenwendeln verschleißen mit der Zeit. Insbesondere abrasive Granulate und mineralische Produkte reduzieren die Wendeldicke. Durch die veränderte Wendelgeometrie sinkt die Förderleistung. Der Verschleiß ist anfangs möglicherweise nicht erkennbar. Der Motor läuft weiter, aber das System fördert bei gleicher Geschwindigkeit weniger Produkt. Bleibt die Fördermenge unverändert, steigt der Füllstand in der Förderschnecke.
Unregelmäßiger Verschleiß kann den Produktfluss beeinträchtigen. Daher sollte der Bediener nicht nur Motor und Getriebe prüfen, sondern auch regelmäßig die Wendeldicke und die Spiralgeometrie kontrollieren. Geplante Inspektionen decken Kapazitätsverluste frühzeitig auf. So kann der Bediener einen Wartungsplan erstellen, bevor es zu Verstopfungen kommt.
Wie lässt sich das Verstopfen von Schneckenförderern verhindern?
Verstopfungen lassen sich am effektivsten durch den Betrieb des Systems mit der korrekten Kapazität vermeiden. Der Bediener muss zunächst die Fördermenge an die Förderleistung der Förderschnecke anpassen. Anschließend sollte die Motorlast regelmäßig überwacht werden. Auch Änderungen der Materialeigenschaften sind zu beachten. Insbesondere ein erhöhter Feuchtigkeitsgehalt dient als Frühwarnsignal. Die Förderleistung muss erneut überprüft werden, wenn sich die Schüttdichte des Produkts ändert.
Darüber hinaus muss die Ausgabelinie unterbrechungsfrei laufen. Sobald die nächste Anlagenkomponente stoppt, muss die Automatisierung auch die Schneckenförderanlage stoppen. Diese Steuerung verhindert Rückstände. Regelmäßige Wartung ist ebenfalls wichtig. Der Bediener sollte Lager, Schneckenwendeln, Verbindungen und Antriebssystem in regelmäßigen Abständen überprüfen. So werden kleinere Probleme behoben, bevor sie zu Produktionsausfällen führen.
Welche Punkte sollten bei der Wartung überprüft werden?
Das Wartungsteam sollte zunächst den Zustand der Wendelschaufeln prüfen. Verschleiß, Verformungen oder Ablagerungen beeinträchtigen die Förderleistung unmittelbar. Anschließend sind Welle und Lagerstellen zu inspizieren. Ungewöhnliche Geräusche oder Vibrationen deuten auf ein mechanisches Problem hin. Ein anhaltender Anstieg des Motorstroms weist ebenfalls auf eine erhöhte Belastung hin. Getriebeölstand und Betriebstemperatur müssen regelmäßig überwacht werden. Kupplungsverbindungen und Befestigungselemente sind ebenfalls in die Checkliste aufzunehmen.
Durch die regelmäßige Dokumentation von Wartungsarbeiten kann ein Unternehmen Zusammenhänge zwischen Ausfällen erkennen. Wenn sich beispielsweise an derselben Stelle ständig Produktablagerungen bilden, liegt das Problem nicht einfach an einem Reinigungsbedarf. In diesem Fall sollten die Anlagengeometrie oder die Prozessbedingungen überprüft werden.
Welche Daten sollten überwacht werden, um die Leistung von Schneckenförderern zu verbessern?
Datengestützte Überwachung reduziert das Verstopfungsrisiko erheblich. Dazu muss der Bediener den Motorstrom regelmäßig überwachen. Ein Anstieg des Stroms deutet frühzeitig auf eine erhöhte Belastung der Förderschnecke hin. Auch die stündliche Förderleistung ist ein wichtiger Indikator. Sinkt die Förderleistung bei gleichzeitig steigender Motorbelastung, können Reibung oder Materialansammlungen im System vorliegen.
Darüber hinaus sollten ungeplante Ausfallzeiten erfasst werden. Diese Daten ermöglichen es dem Unternehmen, zu erkennen, bei welchen Produkten und Betriebsbedingungen wiederholt Störungen auftreten. Diese Informationen fließen auch in die Wartungsplanung ein. So kann das Team nicht erst nach einem Ausfall eingreifen, sondern drohende Probleme vorhersehen und die notwendigen Prüfungen planen.
Metkan Schneckenförderlösungen
Bei Metkan betrachten wir Schneckenförderanlagen nicht als isolierte Transportmittel. Wir untersuchen auch das Zusammenspiel von Beschickungs- und Auslaufpunkten. Denn die tatsächliche Prozessleistung hängt vom reibungslosen Zusammenspiel aller Komponenten ab. Zunächst analysieren wir die physikalischen Eigenschaften des zu transportierenden Produkts. Anschließend bestimmen wir die Zielkapazität und die Förderstrecke. Auch die Gegebenheiten vor Ort berücksichtigen wir. Auf Basis dieser Daten konstruieren wir die Schneckengeometrie und den Antrieb.
Bei Förderproblemen in bestehenden Anlagen konzentrieren wir uns auf die Fehlerursache. Wir untersuchen gemeinsam Förderleistung, Motorlast und Auslaufbedingungen. So können wir nicht nur die verstopfte Stelle, sondern auch die Prozessbedingungen, die die Blockade verursachen, analysieren. Korrekte Dimensionierung, kontrollierte Förderleistung und regelmäßige Wartung optimieren die Leistung von Schneckenförderern und reduzieren ungeplante Ausfallzeiten und Produktionsverluste.
Häufig gestellte Fragen
Warum verstopft die Förderschnecke ständig?
Anhaltende Verstopfungen deuten häufig auf ein Missverhältnis zwischen Kapazität und Prozessbedingungen hin. Überdosierung, feuchtes Produkt oder eine ungeeignete Schneckengeometrie können die Ursache sein. Auch Rückfluss in der Auslassleitung führt zum gleichen Ergebnis.
Kann feuchter Staub Probleme an einer Schneckenförderanlage verursachen?
Ja. Feuchtigkeit erhöht die Klebrigkeit mancher Pulver. Das Produkt haftet am Gehäuse und an den Schneckenflügeln. Mit zunehmender Ablagerung verengt sich der Förderquerschnitt und das Verstopfungsrisiko steigt.
Würde eine Erhöhung der Förderschneckengeschwindigkeit die Verstopfung beheben?
Das löst das Problem nicht immer. Bei manchen Produkten erzeugt eine hohe Drehzahl mehr Reibung, anstatt den Materialfluss zu verbessern. Die Betriebsdrehzahl sollte daher entsprechend der Materialstruktur und der angestrebten Kapazität festgelegt werden.
Kann eine Erhöhung der Motorleistung die Verstopfung verhindern?
Ein größerer Motor löst das zugrundeliegende Prozessproblem nicht. Bei fehlerhafter Zuführung oder Rückfluss treten weiterhin Probleme im System auf. Zudem erhöht eine zu hohe Motorleistung die Belastung der mechanischen Bauteile.
Welche Faktoren bestimmen die Förderleistung einer Schneckenförderanlage?
Schneckendurchmesser, Steigung, Drehzahl und Materialdichte sind die grundlegenden Faktoren für die Förderleistung. Förderwinkel und Produktflusseigenschaften beeinflussen das Ergebnis ebenfalls. Daher sollten Förderleistungsberechnungen unter Berücksichtigung der Produkteigenschaften durchgeführt werden.
Kann es zu Verstopfungen der Bunkerschnecke führen?
Eine fehlerhafte Bunkerkonstruktion führt zu unregelmäßiger Materialzufuhr. Wenn das Brückenmaterial plötzlich zusammenbricht, strömt eine große Menge Material in die Förderschnecke. Diese plötzliche Belastung erhöht das Verstopfungsrisiko.
Woran erkennt man, ob eine Spiralklinge verschlissen ist?
Eine Kapazitätsreduzierung ist eines der ersten Anzeichen. Fördert das System weniger Produkt, obwohl der Motor normal läuft, sollten die Schneckenwendeln überprüft werden. Auch eine Sichtprüfung deckt Veränderungen in Wendeldicke und -geometrie auf.
Wie lässt sich Verstopfung in Schneckenförderern reduzieren?
Der Betrieb sollte mit der korrekten Anlagenkapazität beginnen. Kontrollierte Zufuhr, angemessene Geschwindigkeit und regelmäßige Wartung verringern das Verstopfungsrisiko. Darüber hinaus verbessert die automatisierte Überwachung der Motorlast und des Bunkerfüllstands die Prozesssteuerung.
Planen Sie Ihre Schneckenförderanlage optimal mit Metkan.
Wiederholte Verstopfungen in Schneckenförderern verlangsamen nicht nur die Produktion, sondern erhöhen auch die Belastung von Motor, Getriebe und mechanischen Bauteilen. Daher sollte der Bediener nicht versuchen, das Problem allein durch Reinigungsmaßnahmen zu beheben.
Als Metkan Bei Förderanlagen für Pulver und Granulate bewerten wir gemeinsam die Materialeigenschaften, die Zielkapazität, das Fördermuster und die Betriebsbedingungen der Anlagen. Um die richtige Prozesslösung für neue Investitionen in Schneckenförderanlagen oder für Durchflussprobleme in Ihrer bestehenden Anlage zu ermitteln. Kontaktieren Sie Metkan.